La fabrication du pare-brise
La production d’un pare-brise moderne relève d’une ingénierie de pointe conciliant chimie des matériaux, thermodynamique et cinématique robotique. Le pare-brise ne se contente désormais plus de protéger du vent ; il garantit désormais la rigidité du véhicule et propulse l’esthétique automobile vers des designs de plus en plus audacieux !
1. La genèse du verre plat : le procédé Float Glass
La fabrication du verre primaire repose sur le procédé industriel du Float Glass, développé et breveté en 1959 par Sir Alastair Pilkington.
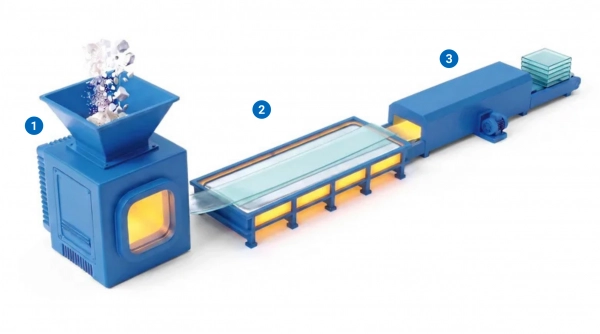
- La fusion et l’affinage : les matières premières solides, constituées d’environ 70 % de sable siliceux (formant la matrice vitreuse), de carbonate de soude (utilisé comme fondant pour abaisser la température de fusion de la silice) et de calcaire (destiné à stabiliser la structure chimique du verre contre les agressions environnementales), sont introduites dans un four à régénération fonctionnant à des températures comprises entre 1 550 °C et 1 600 °C pour se stabiliser à environ 1 100 °C (viscosité idéale pour le flottage).
- La flottaison sur étain liquide (Float Process) : le mélange en fusion est déversé de manière continue sur un bain d’étain liquide. Le verre liquide, d’une densité inférieure à celle de l’étain, flotte à sa surface et s’étale pour former un ruban parfaitement plan, d’une épaisseur rigoureusement constante contrôlée par la vitesse de traction mécanique. Ce procédé élimine toute distorsion optique par étalement naturel.
- Le traitement thermique de recuisson : afin de libérer le matériau des contraintes physiques internes accumulées lors du refroidissement, le ruban de verre transite par un tunnel thermique de refroidissement contrôlé appelé galerie de recuisson (ou « lehr »). Cette étape est impérative pour permettre la découpe ultérieure du verre sans risque de rupture incontrôlée.
2. Le formage tridimensionnel : Découpe, façonnage et bombage
Une fois le verre stabilisé, les plaques intérieures et extérieures constituant le futur pare-brise subissent des transformations géométriques :
- La découpe et le façonnage : les formes spécifiques à chaque modèle de véhicule sont découpées par commande numérique robotisée. Les bords des plaques de verre subissent un façonnage abrasif et un polissage afin d’éliminer les micro-fissures de coupe et de prévenir toute rupture sous contrainte mécanique.
- Le bombage thermique : pour épouser l’aérodynamisme tridimensionnel des véhicules modernes, les deux feuilles de verre (interne et externe) sont superposées et chauffées conjointement dans un four à une température de 600 °C à 620 °C. Sous l’effet de cette chaleur, le verre atteint son point de ramollissement et s’affaisse par gravité naturelle (ou par pressage mécanique) sur un moule métallique en fer à cintrer.
3. La lamination et la cohésion moléculaire sous autoclave
La transformation en verre de sécurité s’opère en deux temps :
- Temps #1 - L’assemblage en salle blanche : Les deux plaques de verre préalablement lavées prennent en sandwich un film plastique intercalaire en Polyvinyle de Butyral (PVB). Cet assemblage est réalisé dans une salle stérile sous atmosphère contrôlée (hygrométrie et température constantes) afin de garantir l’absence totale de poussière ou de bulles d’air.
- Temps #2 - Le cycle d’autoclave : L’assemblage subit une phase de dégazage initial sous vide (aspiration de l’air résiduel entre les feuilles), puis est introduit dans un autoclave industriel. Soumis à une pression hydrostatique de 10 à 15 bar et à une température d’environ 135 °C à 145 °C, le film PVB, initialement opaque, fond superficiellement, adhère intimement aux parois de verre et acquiert une transparence optique absolue. Ce procédé confère au vitrage sa certification de sécurité conforme à la norme internationale ONU ECE R43.
Le saviez-vous ?
Le verre feuilleté est né d’un accident de laboratoire ! En 1903, le chimiste Édouard Bénédictus fait tomber un flacon en verre contenant un résidu de celluloïd séché. À sa grande surprise, le flacon se fissure mais ne se brise pas : le film plastique intérieur retient tous les éclats.
Cette observation fortuite donne naissance au brevet du verre feuilleté « Triplex ». Imposé en série par Henry Ford dès 1927, ce bouclier de sécurité plastique sauve aujourd’hui des milliers de vies sur les routes.